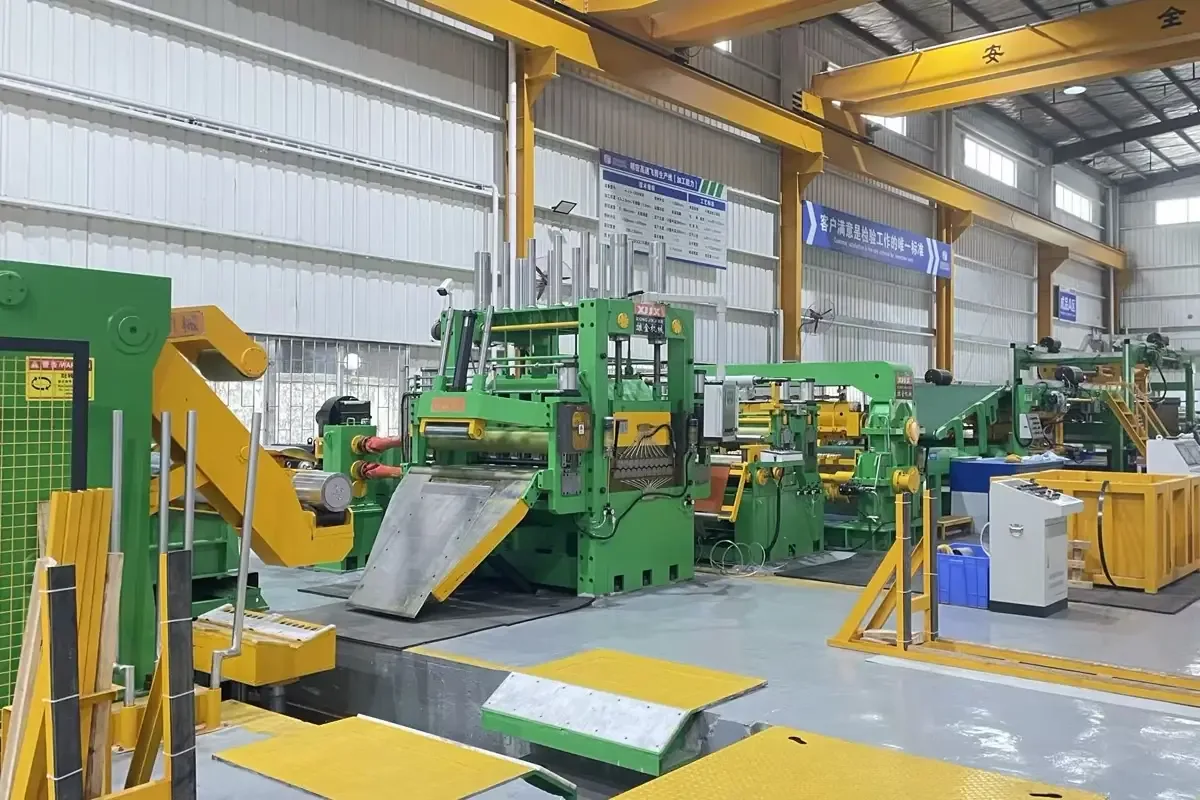
Untuk steel service center modern, otomasi bukan lagi cara untuk mempercepat lini pengolahan coil. Pertanyaan yang lebih penting adalah apakah lini dapat mengulang set-up yang terverifikasi, menjaga kualitas strip, memandu operator dalam perubahan produk, dan menyimpan informasi pengolahan yang semakin diharapkan pelanggan. Lini yang cepat tetapi tanpa disiplin set-up dapat menghasilkan lebih banyak scrap, pengerjaan ulang, dan risiko daripada nilai.
Dari sudut pandang produsen peralatan pengolahan coil, strategi otomasi terbaik menghubungkan desain mekanik, kendali drive, sensor, panduan operator, dan catatan produksi. Fungsi-fungsi konkret bergantung pada material, lebar, ketebalan, berat coil, program potong, dan persyaratan tahap berikutnya. Batasan aplikasi ini harus divalidasi pada tahap rekayasa; tidak boleh diasumsikan dari paket otomasi umum.
Mengapa otomasi kini adalah keputusan kendali proses
Service center dan pengolah berdasarkan pesanan umumnya bekerja dengan beberapa kelas baja, lebar, dan volume pesanan dalam satu minggu yang sama. Sebuah slitting line bisa beralih dari coil hot-rolled lebar ke pesanan stainless atau logam non-ferrous yang lebih sempit. Sebuah cut-to-length line bisa beralih dari pesanan produksi standar ke batch pendek dengan persyaratan kerataan atau panjang yang lebih ketat. Setiap perubahan menciptakan peluang untuk set-up yang salah, gerakan yang tidak perlu, penyesuaian yang tidak aman, dan komponen pertama yang tidak homogen.
Otomasi menciptakan nilai ketika ia mengendalikan variabilitas pada titik-titik keputusan ini. Ia harus membantu operator memuat pekerjaan yang benar, memverifikasi material yang benar, menyetel lini dengan aman, dan menyadari ketika proses keluar dari rentang yang direncanakan. Dengan kata lain, otomasi harus memudahkan pengulangan proses yang benar.
1. Set-up berbasis resep harus mengurangi variabilitas
Resep yang bermanfaat bukan hanya nilai kecepatan yang tersimpan. Tergantung pada lini, ia dapat mencakup kelas material, ketebalan dan lebar nominal, program potong target, penempatan pisau, informasi shim, posisi guiding masuk, pengaturan jalur, parameter referensi tegangan, parameter recoiler, pengaturan leveler, dan waktu pemotongan. Resep harus memberikan titik awal yang terkendali sambil tetap mengizinkan penyesuaian teknis yang sah sesuai karakteristik material aktual.
Pada slitting, disiplin resep dapat mengurangi kesalahan dalam persiapan pisau dan shim. Pada leveler dan cut-to-length, ia dapat membantu mengoordinasikan parameter referensi celah roll, kalibrasi feeding, kontrol loop, dan urutan pemotongan. Resep juga harus menunjukkan riwayat perubahan dan menyatakan pengaturan mana yang membutuhkan persetujuan sebelum dijalankan. Ini sangat penting ketika pembeli mengolah material dengan karakteristik berbeda sekalipun ketebalan nominalnya serupa.
2. Sensor harus melindungi proses, bukan hanya mengumpulkan data
Otomasi bermanfaat ketika sinyal sensor mengarah pada keputusan. Diameter coil, posisi strip, kecepatan lini, beban drive, tinggi loop, respons tegangan, dan perilaku ekor coil dapat membantu sistem kontrol mendeteksi kondisi abnormal. Sinyal edge guiding dapat membantu menjaga keselarasan strip. Sinyal beban dan posisi dapat mendukung gerakan yang lebih aman dari coil car, pinch roll, panduan, dan peralatan penanganan lainnya.
Pertanyaan praktisnya bukan berapa banyak sensor yang dimiliki lini, tetapi apakah sistem menggunakannya untuk menghasilkan alarm yang jelas, interlock, penghentian terkendali, dan informasi diagnostik. Operator harus dapat memahami apa yang terjadi dan apa yang harus diverifikasi berikutnya. Antarmuka yang dirancang dengan baik membedakan masalah material dari masalah set-up, masalah mekanik, dan penghentian terkait keselamatan.
3. Kendali kualitas harus mencakup perilaku strip
Kecepatan lini hanya sebagian dari efisiensi. Lini pengolahan coil juga harus menghasilkan produk yang dapat digunakan. Tergantung pada aplikasi, rentang kualitas dapat mencakup burr potong, kondisi tepi, camber, telescoping, kekencangan gulungan, perlindungan permukaan, derajat kerataan, panjang potong, dan homogenitas dalam penumpukan atau pengikatan.
Itulah sebabnya otomasi harus mengoordinasikan kecepatan, tegangan, guiding, akselerasi, deselerasi, dan penghentian, alih-alih mengoptimalkan satu nilai. Strip tipis bisa sensitif terhadap stabilitas tegangan dan edge guiding. Material yang lebih berat atau berkekuatan tinggi bisa menuntut lebih dari torsi drive, kekakuan mesin, rem, dan dukungan material. Ketika masalahnya adalah crossbow, edge wave, atau center buckle, leveler membutuhkan pendekatan yang berbeda dari straightener. Ketebalan, kelas, kecepatan, dan kapasitas presisi yang pasti tetap menjadi hal yang harus divalidasi dari desain spesifik lini.
Oleh karena itu pembeli harus bertanya bagaimana sistem kontrol menghubungkan pengaturan proses dengan verifikasi kualitas yang terukur. Sekalipun inspeksi sebagian tetap manual, catatan produksi harus memudahkan pengaitan sebuah cacat dengan batch material, versi resep, perubahan set-up, atau keputusan operator.
4. Changeover yang lebih aman adalah perolehan efisiensi
Otomasi changeover harus mengurangi paparan terhadap pekerjaan penanganan yang dapat dihindari. Fungsi yang bermanfaat: pemuatan coil terpandu, pemposisian tengah otomatis, feeding terkendali, penyetelan guiding bermotor, pemposisian jalur berbasis resep, dan logika status aman yang jelas. Fungsi-fungsi ini tidak menghilangkan kebutuhan operator terlatih; mereka membantu operator menjalankan urutan yang sama secara konsisten dan menjauh dari titik jepit yang tidak perlu atau peralatan bergerak.
Keselamatan dan efisiensi harus dirancang bersama. Sistem kontrol yang memaksa operator mengabaikan alarm atau mengulangi langkah pemposisian manual kehilangan kedua manfaat tersebut. Pendekatan yang lebih baik menggabungkan zona terlindungi, informasi status yang terlihat, logika pengaktifan, kendali jog manual di tempat yang sesuai, dan prosedur pemulihan yang menjelaskan cara melanjutkan setelah penghentian.
5. Ketertelusuran mengubah data pengolahan menjadi nilai pelanggan
Bagi banyak service center, keluaran yang bermanfaat bukan hanya coil yang dipotong atau blank yang dipotong; melainkan keyakinan bahwa material diolah sesuai pesanan dan dapat diidentifikasi setelahnya. Catatan ketertelusuran yang praktis dapat mengaitkan identitas coil masuk, informasi kelas atau heat, nomor pesanan, versi resep, operator, pengaturan kunci, hasil inspeksi, dan identitas coil keluaran atau paket.
Informasi ini mendukung pesanan berulang dan analisis akar masalah. Ketika pelanggan melaporkan masalah kerataan atau penggulungan, pengolah dapat memeriksa riwayat aktual pekerjaan, alih-alih mengandalkan ingatan. Ketika material yang sama diolah kembali, resep sebelumnya dapat menjadi referensi, alih-alih jalan pintas yang tidak terverifikasi. Integrasi dengan ERP atau sistem manajemen produksi bisa sesuai, tetapi cakupannya harus selaras dengan alur kerja aktual pengolah dan kebutuhan penyimpanan data.
Yang harus ditanyakan pembeli sebelum menentukan otomasi
Pembeli harus bertanya apakah sistem yang diusulkan dapat menyimpan resep kerja, mengelola izin perubahan, mendukung penyesuaian teknis manual, menjelaskan alarm, mencatat inspeksi kualitas, dan mengekspor data produksi. Ia juga harus bertanya bagaimana sistem bekerja ketika kondisi material berbeda dari resep nominal, bagaimana operator pulih setelah penghentian, dan fungsi mana yang standar, opsional, atau membutuhkan persetujuan aplikasi.
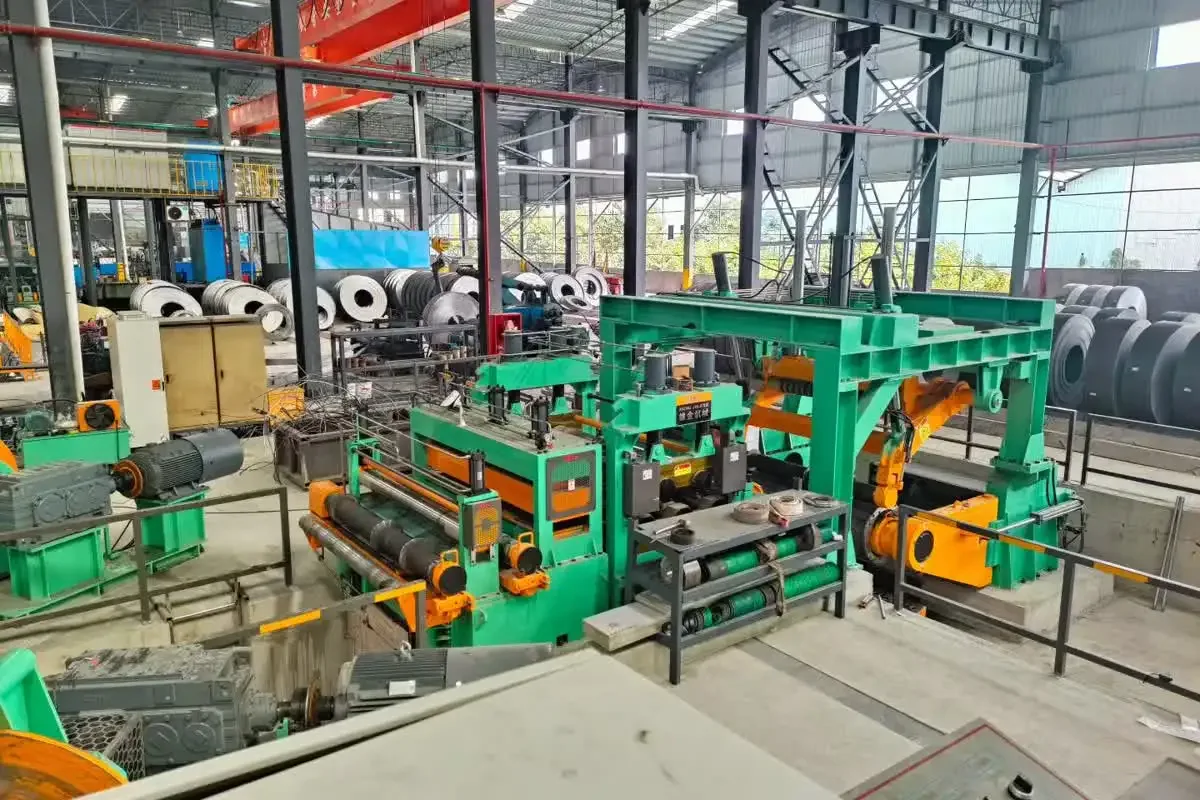
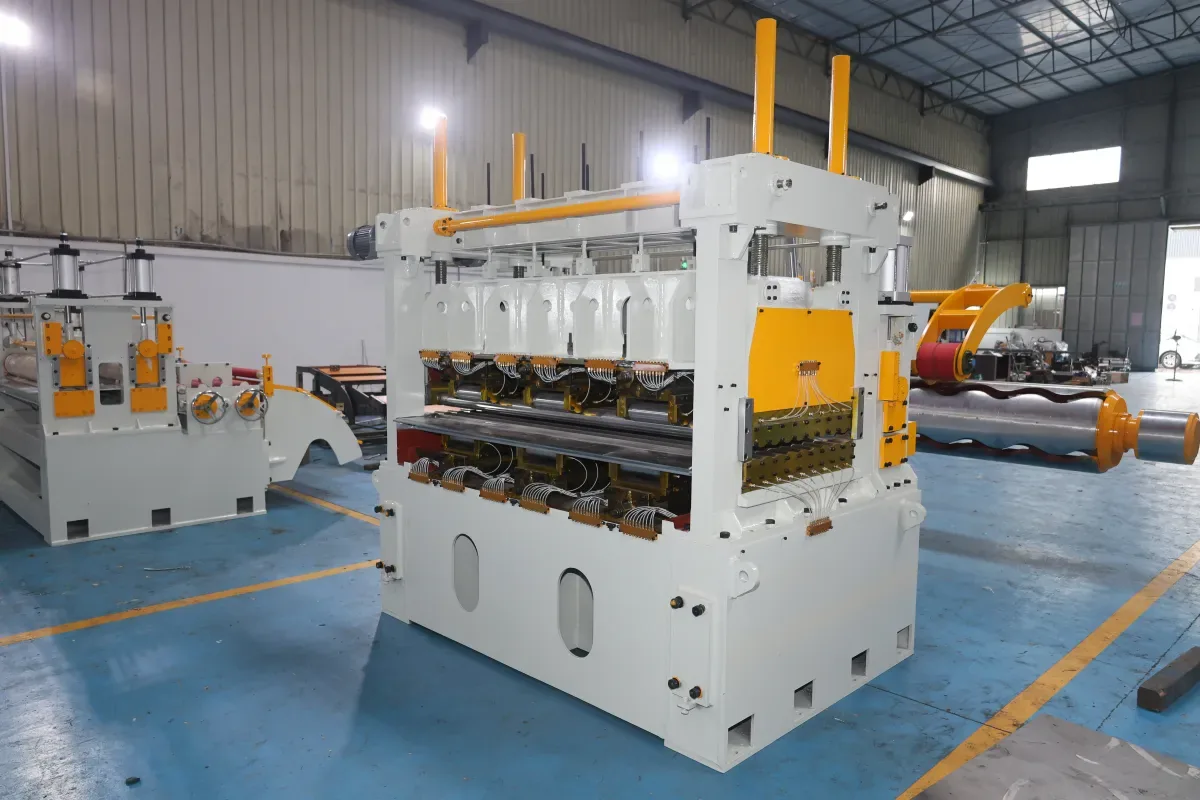
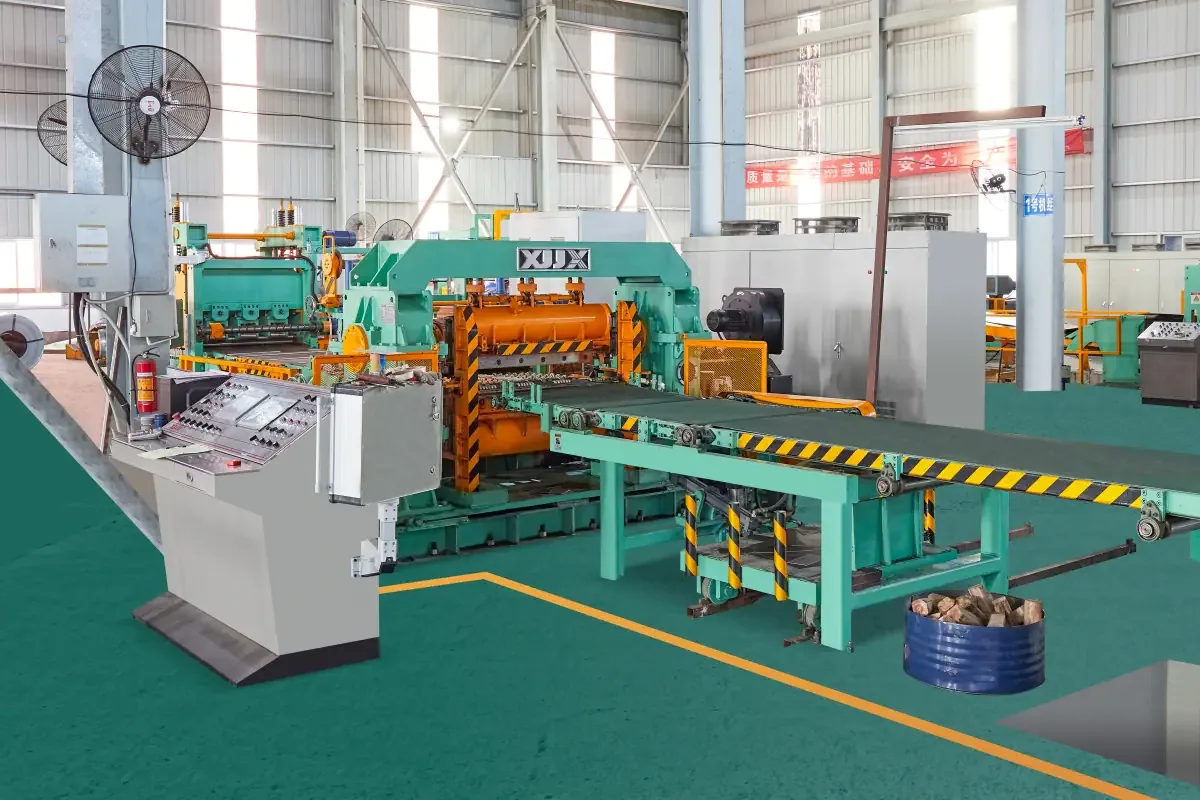
Mermanfaat juga untuk mempertimbangkan seluruh lini, bukan hanya kabinet kontrol. Proyek-proyek referensi XIONGJIN — slitting line dengan kepala potong ganda dan sistem tegangan sabuk, lini flying shear 1650, dan cut-to-length line 1850 mm — menunjukkan mengapa diskusi otomasi harus terhubung dengan tata letak proses dan struktur aktual produk.
Kesimpulan
Proyek otomasi pengolahan coil yang paling kokoh tidak dimulai dari janji kecepatan maksimum; melainkan dari definisi yang jelas tentang keterulangan, keselamatan, kualitas, dan aliran informasi. Set-up berbasis resep, sensor yang bermanfaat, tegangan dan guiding yang stabil, changeover yang lebih aman, dan catatan produksi yang dapat dilacak dapat memudahkan pengoperasian dan peningkatan lini.
Untuk setiap slitting, leveler, atau cut-to-length line yang baru atau ditingkatkan, paket otomasi yang tepat bergantung pada rentang material dan target proses pelanggan. Evaluasi teknis yang terperinci harus memvalidasi kapasitas yang dapat diterapkan sebelum peralatan dipilih dan ekspektasi kinerja ditetapkan.