Dalam slitting, kualitas strip terlihat pada detailnya: burr berlebihan, strip yang melengkung, atau tepi yang bergelombang dapat mengubah satu batch menjadi scrap. Kabar baiknya, sebagian besar cacat memiliki penyebab yang dapat diidentifikasi — pisau, tegangan, atau keselarasan — dan solusi yang praktis.
Burr berlebihan
Burr adalah tonjolan terangkat pada tepi potong. Penyebab umumnya adalah keausan pisau bundar, celah yang salah antara pisau atas dan bawah, atau overlap yang tidak cukup. Solusinya adalah memeriksa tepi tajam dan mengasah atau mengganti pisau tepat waktu, menyesuaikan celah dengan ketebalan material, dan memverifikasi overlap sesuai rekomendasi produsen peralatan.
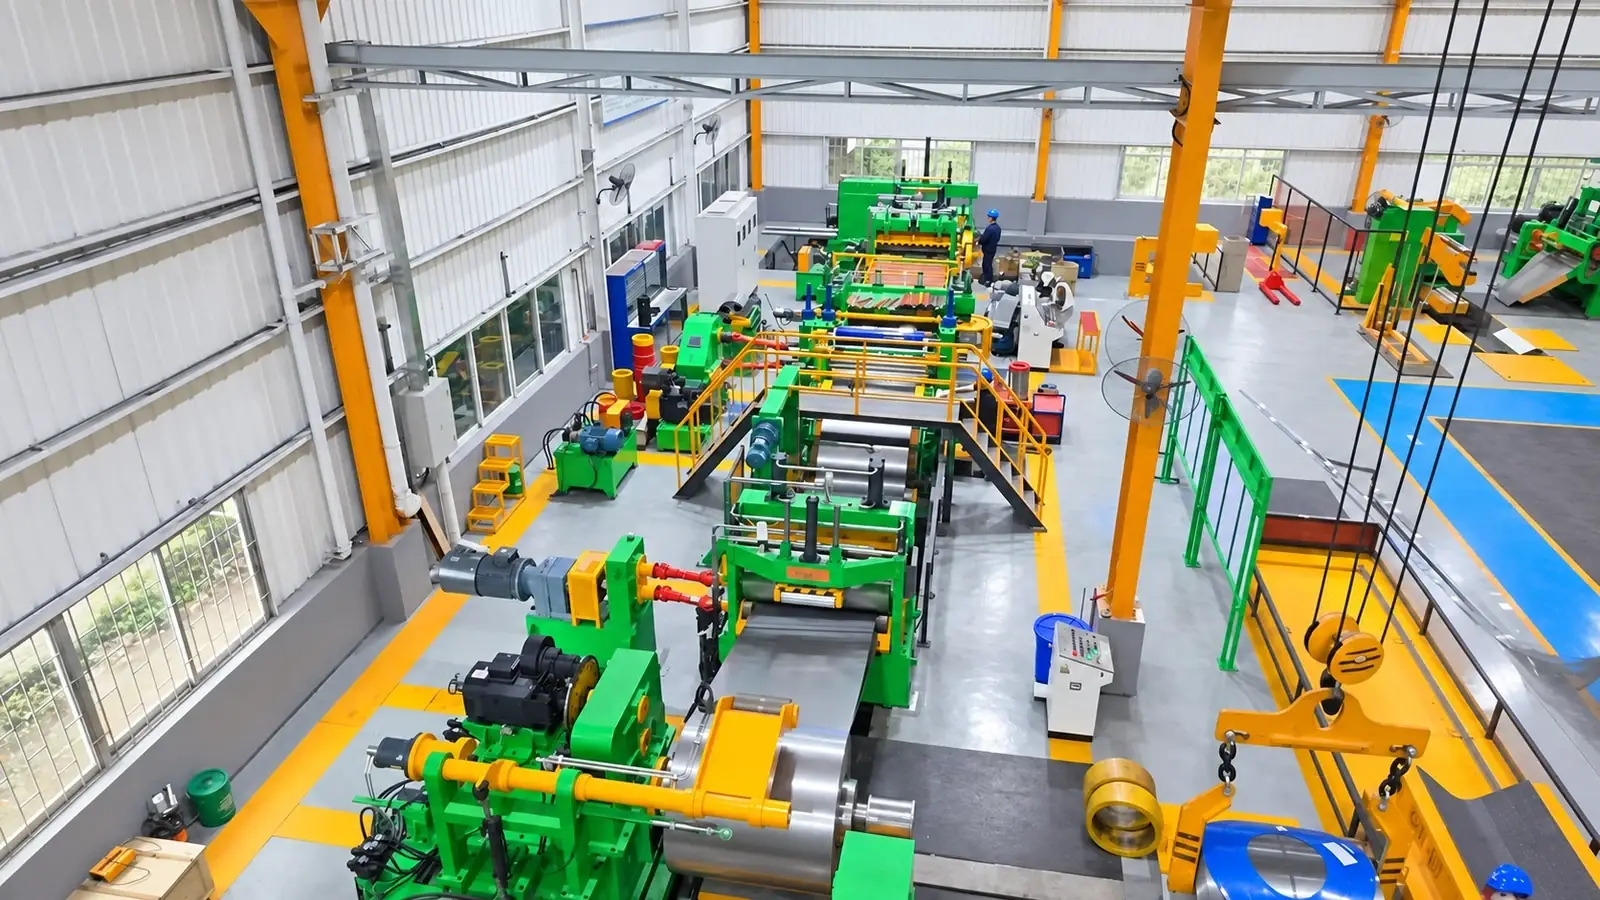
Camber atau lengkungan lateral
Camber adalah penyimpangan lateral strip terhadap garis lurus. Umumnya disebabkan oleh tegangan yang tidak merata: ketidakselarasan poros pisau, perbedaan tegangan antar strip, atau masuknya strip yang tidak di tengah. Perbaiki dengan memverifikasi keselarasan poros pisau, menyeimbangkan tegangan recoiling, dan memastikan strip dipandu dengan benar sebelum kepala potong.
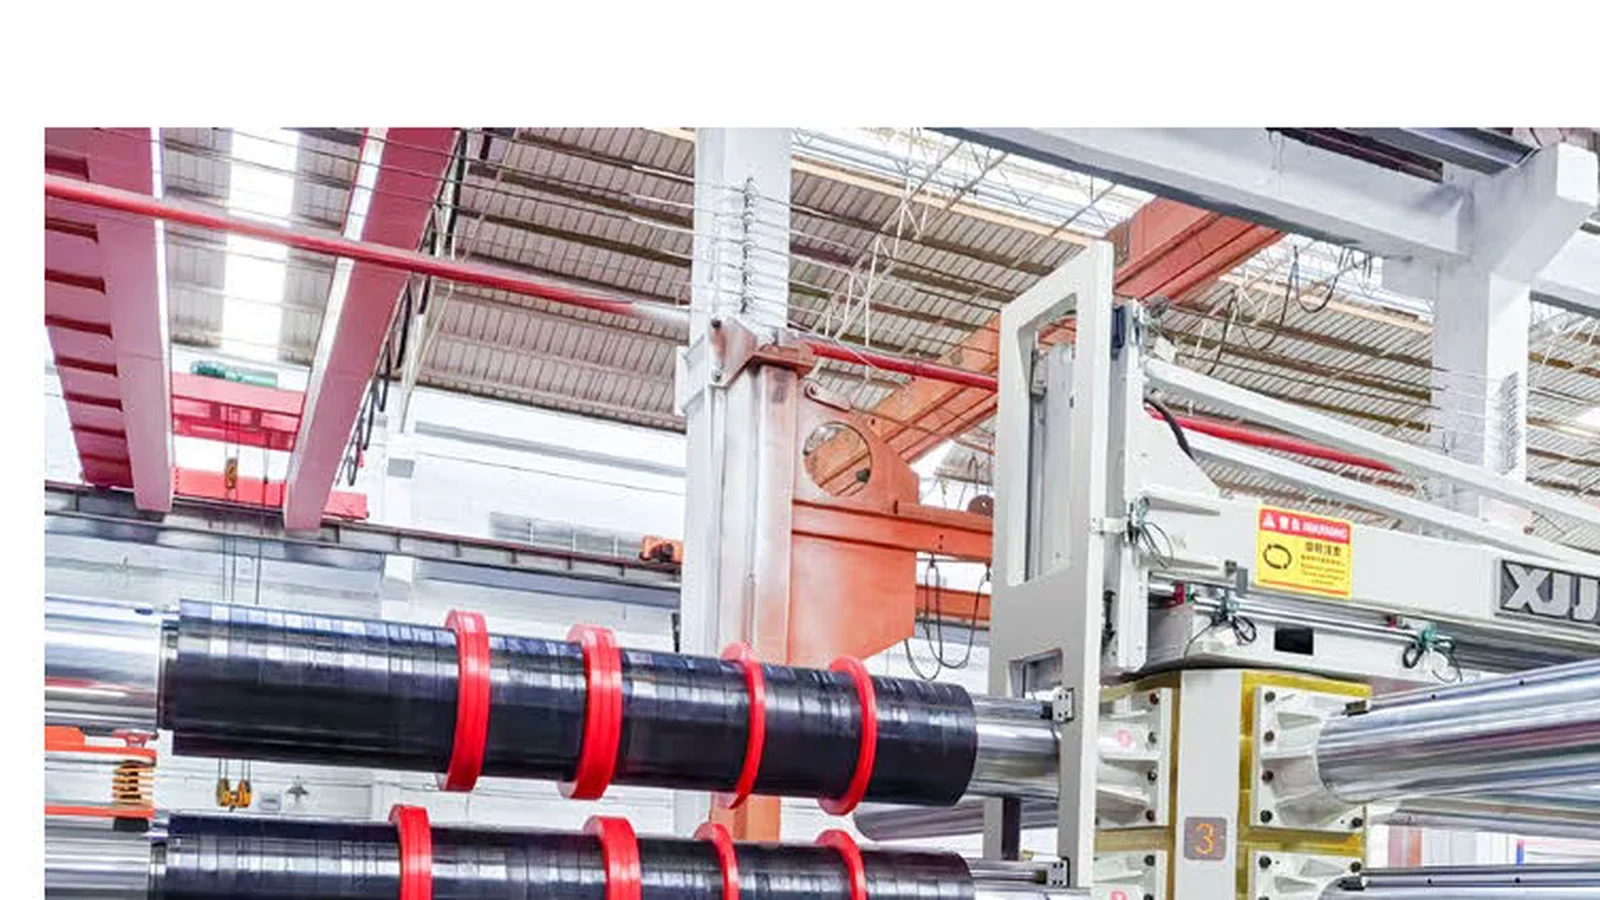
Gelombang tepi
Ketika tepi strip bergelombang, masalahnya biasanya adalah celah pisau yang berlebihan — yang mendeformasi material alih-alih memotongnya dengan bersih — atau pisau dengan tepi tajam yang rusak. Tegangan lateral yang tidak cukup juga bisa berpengaruh. Untuk tepi yang lurus, sesuaikan celah, periksa kondisi pisau, dan kontrol tegangan.
Cacat permukaan
Goresan atau cacat pada permukaan strip umumnya berasal dari roll yang kotor atau rusak, tegangan yang berlebihan, atau kontak dengan pemandu yang tidak disetel dengan benar. Jaga roll lini tetap bersih, setel tegangan ke minimum yang diperlukan, dan periksa titik-titik kontak strip.
Inspeksi sistematis — mengukur burr, memeriksa kelurusan strip, dan meninjau tepi tajam pisau secara teratur — adalah cara paling ekonomis untuk menjaga kualitas. Jika cacat terus berlanjut, akarnya bisa jadi pada konfigurasi lini: konsultasikan dengan pemasok Anda untuk tinjauan teknis.