Pemilihan cut-to-length line untuk lembaran aluminium dengan ekspektasi permukaan tinggi tidak hanya bergantung pada kecepatan potong. Pertanyaan sebenarnya adalah apakah strip dapat terus bergerak melalui leveler di setiap pemotongan lembaran. Itulah sebabnya banyak proyek cut-to-length aluminium memprioritaskan konfigurasi flying shear atau tracking shear: shear disinkronkan dengan strip yang bergerak, alih-alih menunggu strip berhenti seperti pada pemotongan konvensional.
Alasannya sangat praktis. Ketika siklus stop-cut shear memaksa strip di dalam leveler yang berbeban untuk melambat atau berhenti di setiap pemotongan, aluminium dapat tetap berada dalam kontak statis dengan work roll. Waktu henti dalam kontak dengan roll, perubahan tegangan strip, kotoran pada roll, atau slip sesaat saat mulai kembali dapat meningkatkan risiko bekas roll yang terlihat atau penyimpangan kerataan lokal. Pada aluminium polos, cerah, berlapis, brushed, atau berfilm pelindung, cacat permukaan yang masih dapat diterima pada material lain bisa berubah menjadi masalah kualitas di hadapan pelanggan.
Hal ini bukan berarti setiap cut-to-length line aluminium harus menggunakan flying shear atau tracking shear. Lini stop-cut shear yang dirancang dengan baik dapat cocok untuk pekerjaan yang lebih lambat dan kurang sensitif terhadap permukaan. Namun ketika permukaan material dan tampilan lembaran jadi menjadi penentu, menjaga strip bergerak kontinu melalui modul leveler umumnya merupakan prinsip teknologi yang paling aman.
Jawaban singkat: menjaga leveler tetap kontinu
Leveler presisi menghilangkan lengkungan coil dan meningkatkan derajat kerataan lembaran dengan melewatkan strip melalui serangkaian work roll yang terkendali. Proses ini paling stabil ketika gerakan strip, tegangan masuk dan keluar, serta kontak roll dikelola sebagai satu kondisi kontinu. Dalam siklus stop-start konvensional, kondisi ini terus berubah: kecepatan strip menurun, strip bisa berhenti, dan lini berakselerasi kembali.
Pada aluminium, kekhawatiran sebenarnya bukan mesin yang "berhenti". Masalahnya adalah kombinasi kondisi kontak saat berhenti dengan sensitivitas permukaan. Jika strip ditekan ke roll yang berbeban lebih lama dari perkiraan, sedikit kotoran pada roll, perbedaan kondisi roll, perbedaan tekanan lokal, atau ketidakseimbangan tegangan mendapat peluang lebih besar untuk meninggalkan bekas yang terlihat. Start-up kembali dapat menambah gangguan lain jika strip tidak segera kembali ke tegangan dan daya rekat yang stabil.
Itulah sebabnya bekas roll sebaiknya dipandang bukan sebagai akibat yang tak terelakkan dari setiap penghentian, melainkan sebagai risiko yang harus dikendalikan. Risiko ini semakin penting ketika produk menuntut finishing visual tinggi, permukaan tipis atau mudah tergores, pemotongan lembaran pendek yang banyak, atau tempo produksi yang menghasilkan banyak siklus stop-start per coil.
Bagaimana flying shear dan tracking shear mengubah proses
Flying shear memotong saat strip bergerak. Mekanisme pemotongan berakselerasi hingga sinkron dengan kecepatan lini selama langkah potong, lalu kembali dan bersiap untuk lembaran berikutnya. Tracking shear mengejar tujuan produksi yang sama: gerakan potong dikoordinasikan dengan material yang bergerak, sehingga aliran strip utama tidak terputus di setiap pemotongan konvensional.
Terminologi dan mekanisme dapat berbeda antar pemasok. "Flying shear", "tracking shear", dan beberapa konfigurasi rotary shear dapat menggambarkan mekanisme potong yang berbeda. Tujuan teknis yang sama lebih penting daripada namanya: mengukur strip yang bergerak secara presisi, menyinkronkan pemotongan dengan gerakan strip, dan menjaga leveler hulu tetap stabil.
Ketika strip tetap bergerak, leveler dapat beroperasi tanpa ritme berhenti-tunggu dan start-up berulang dari siklus stop-cut konvensional. Ini mendukung perjalanan material yang lebih lembut melalui modul leveler, mengurangi variasi akselerasi pada strip, dan membantu menjaga kondisi pengolahan permukaan yang konsisten. Ini juga meningkatkan kesinambungan produksi ketika lembaran pendek akan membutuhkan banyak penghentian.
Mengapa aluminium membuat pilihan ini lebih penting
Aluminium digunakan pada produk di mana tampilan dapat menjadi bagian dari spesifikasi teknis: panel peralatan rumah tangga, lembaran arsitektural, komponen transportasi, blank kemasan, material berlapis, dan banyak komponen fabrikasi. Presisi yang tepat bergantung pada paduan, temper, ketebalan, finishing permukaan, film pelindung, pembentukan berikutnya, dan standar penerimaan pelanggan. Kondisi ini harus diverifikasi sebelum lini dipilih.
Pada aplikasi yang sensitif terhadap permukaan, pelanggan tidak hanya membeli sebuah shear. Mereka membeli stabilitas seluruh lini, dari uncoiler hingga stacker. Leveler, pinch roll atau tension roll, kontrol loop, pengukuran panjang, sinkronisasi pisau, konveyor, dan stacker harus dikoordinasikan tanpa menciptakan titik tekanan lokal, goresan, atau perubahan tegangan mendadak.
Flying shear atau tracking shear harus dievaluasi secara khusus ketika proyek menggabungkan beberapa kondisi berikut:
- Lembaran aluminium polos, cerah, berlapis, brushed, berfilm, atau yang tampilan visualnya penting;
- Material tipis atau lembaran jadi yang harus tetap rata dan bersih secara visual;
- Lembaran pendek yang menghasilkan banyak pemotongan per coil;
- Produksi tinggi yang didominasi siklus akselerasi dan deselerasi berulang;
- Persyaratan ketat pada tahap stamping, pembentukan, pengecatan, atau lembaran tampak berikutnya.
Kondisi ini saja tidak memaksakan satu tipe mesin tertentu. Kondisi ini mendefinisikan pertanyaan yang harus diselesaikan tim proyek. Konfigurasi pemotongan yang tepat harus dibandingkan dengan data coil dan lembaran jadi yang sebenarnya.
Flying shear tidak menggantikan praktik leveler yang baik
Pemotongan kontinu mengurangi satu sumber risiko penting, tetapi tidak mengkompensasi roll yang tidak dirawat atau penanganan material yang buruk. Rencana perlindungan permukaan untuk aluminium juga harus meninjau kebersihan, finishing, runout, dan tekanan leveler, tegangan strip, akurasi guiding, serta kondisi setiap permukaan yang bersentuhan dengan strip.
Misalnya, jika ada residu menempel pada roll, roll yang rusak menciptakan pola kontak berulang, daya rekat strip tidak stabil, atau profil tegangan tidak sesuai dengan material, lini kontinu pun dapat menggores aluminium. Sebaliknya, jika produk tidak sensitif terhadap permukaan dan lini dirancang serta diuji untuk pekerjaan tersebut, lini stop-cut shear pun dapat menghasilkan material yang sesuai.
Hasil praktisnya sederhana: flying shear atau tracking shear menjaga kesinambungan proses, sedangkan leveler dan modul penanganan material harus melindungi permukaan. Keduanya diperlukan.
Apakah stop-cut shear masih relevan untuk aluminium?
Ya — tergantung pada persyaratan proyek. Stop-cut shear dapat cocok untuk tempo produksi sedang, lembaran lebih panjang, persyaratan visual yang lebih fleksibel, atau tata letak yang memisahkan modul leveler dari siklus pemotongan. Pada beberapa konfigurasi, akumulator atau loop khusus dapat membantu memisahkan pemotongan hilir dari aliran strip hulu. Apakah pendekatan ini melindungi leveler dari interupsi tergantung pada tata letak aktual, sistem kontrol, kapasitas penampungan material yang tersedia, dan urutan operasional; harus diverifikasi untuk setiap lini.
Itulah sebabnya alih-alih mengatakan "stop-cut shear mustahil untuk aluminium", sebaiknya dikatakan bahwa aluminium yang sensitif terhadap permukaan umumnya memprioritaskan solusi pemotongan kontinu. Pemasok harus menunjukkan bagaimana strip melewati leveler pada produksi normal, perubahan pesanan, dan kondisi jarang — bukan pada siklus pemotongan yang ideal.
Yang harus diverifikasi sebelum shear dipilih
Evaluasi teknis yang bermanfaat harus berangkat dari tujuan produksi yang lengkap, bukan dari model di katalog. Berikan informasi berikut kepada pemasok:
- Paduan aluminium, temper, rentang ketebalan dan lebar, berat coil, dan kondisi permukaan masuk;
- Apakah permukaan polos, berlapis, brushed, berfilm, atau tipe lain yang tampilan visualnya penting;
- Panjang lembaran jadi, kombinasi panjang, toleransi potong yang dapat diterima, persyaratan diagonal, dan frekuensi potong;
- Kerataan yang dibutuhkan dan kriteria penerimaan pelanggan untuk bekas, goresan, atau cacat visual;
- Tempo produksi yang diinginkan dan apakah leveler harus tetap bergerak kontinu selama pemotongan konvensional;
- Konfigurasi konveyor, penumpukan, film pelindung, dan penanganan material yang dibutuhkan;
- Coil representatif yang akan diuji sebelum penerimaan akhir.
Minta pemasok menjelaskan logika sinkronisasi antara encoder pengukuran dengan leveler, pinch roll atau tension roll, dan shear. Untuk solusi flying shear atau tracking shear, tanyakan juga profil gerak, rentang operasi aman, arsitektur kontrol, dan bagaimana lini merespons perubahan kecepatan atau panjang lembaran. Ini mengubah persyaratan umum "tanpa bekas roll" menjadi diskusi teknis yang dapat diverifikasi.
Dokumentasi terkait dari XIONGJIN
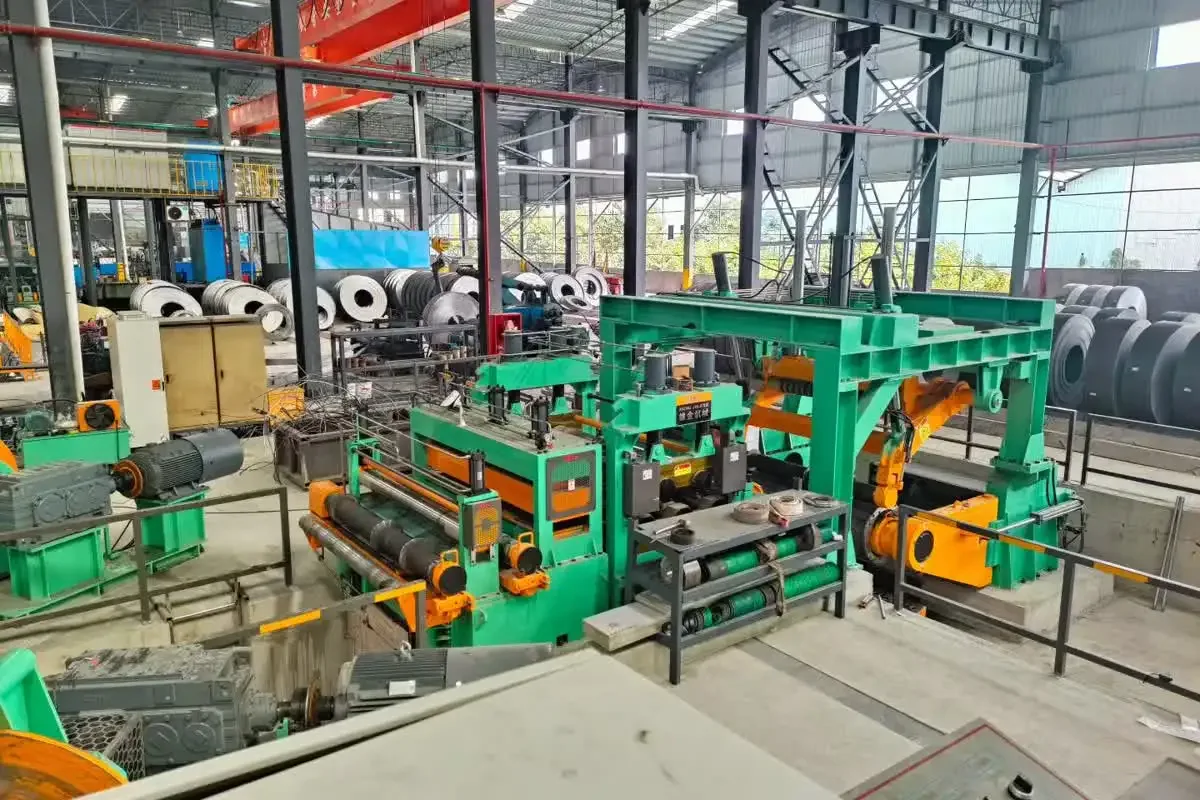
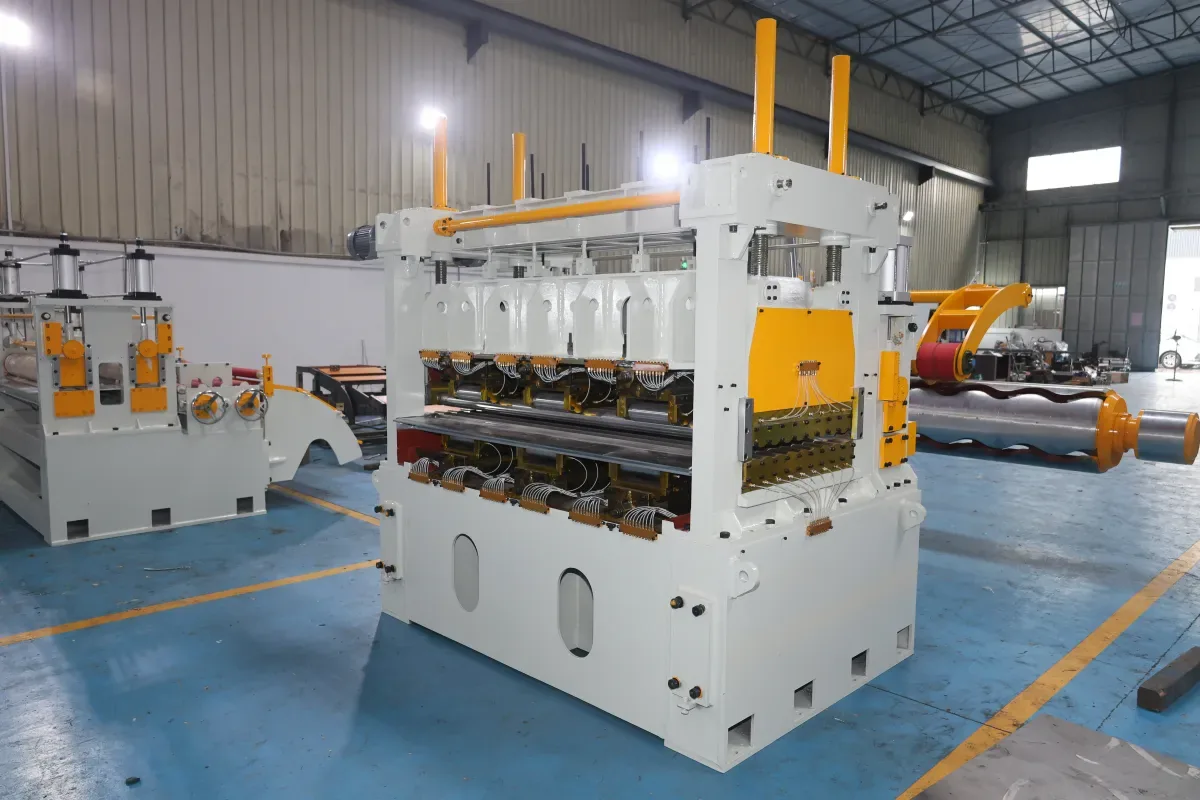
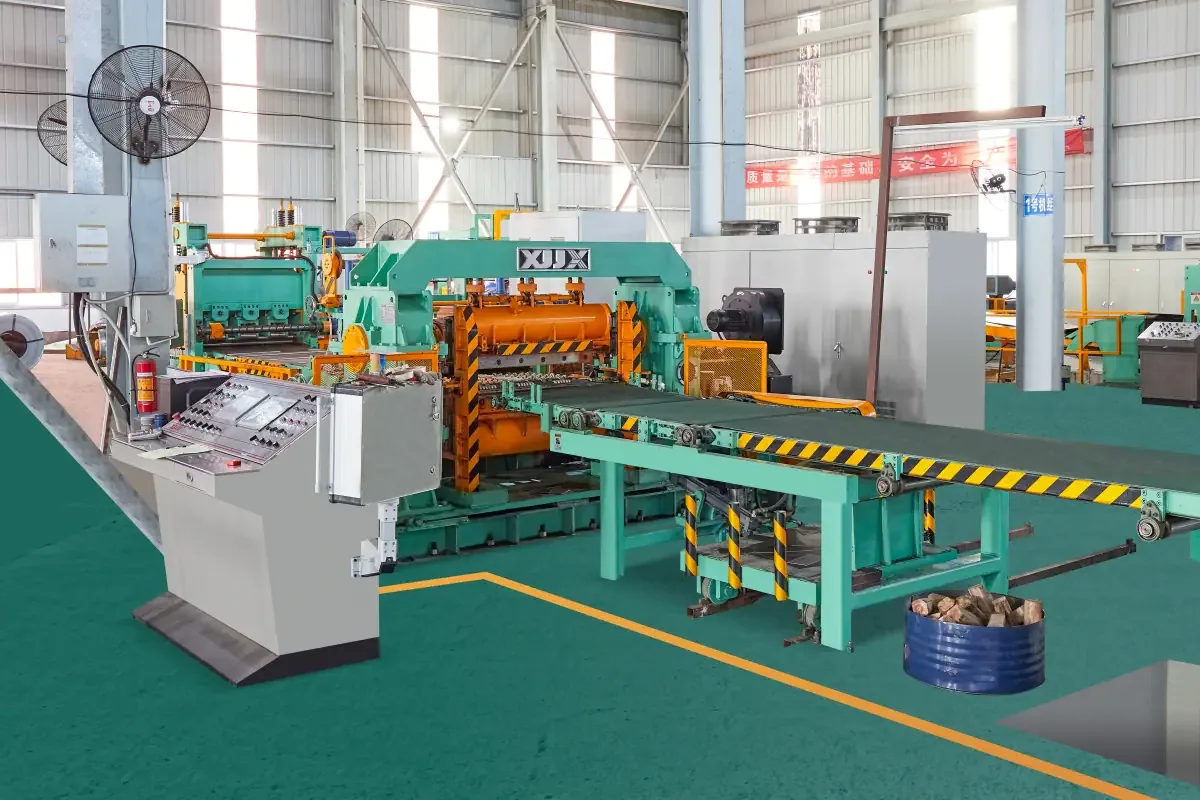
Untuk referensi visual produksi cut-to-length kontinu, lihat proyek flying shear 1650 berkecepatan tinggi XIONGJIN. Ketika persyaratan material dan permukaan memungkinkan pendekatan lain, proses ini juga dapat dibandingkan dengan cut-to-length line stop-cut shear 1650 dan cut-to-length line rotary shear 1650 dari XIONGJIN. Halaman-halaman ini adalah referensi tipe peralatan; kesesuaian akhir harus diverifikasi terhadap spesifikasi coil dan lembaran jadi yang sebenarnya.
Kesimpulan
Untuk aluminium yang sensitif terhadap permukaan, kekhawatiran pengguna beralasan: menjaga strip bergerak melalui leveler dapat mengurangi risiko kunci terkait bekas roll. Flying shear atau tracking shear mencapainya dengan menyelesaikan pemotongan konvensional yang disinkronkan dengan gerakan strip, alih-alih menghentikan strip di setiap lembaran. Namun lini yang tepat tidak dipilih hanya berdasarkan tipe shear. Gerakan kontinu harus dipadukan dengan roll leveler yang bersih dan sesuai, tegangan stabil, sinkronisasi presisi, penanganan material yang terlindungi, dan validasi dengan coil aluminium yang representatif.