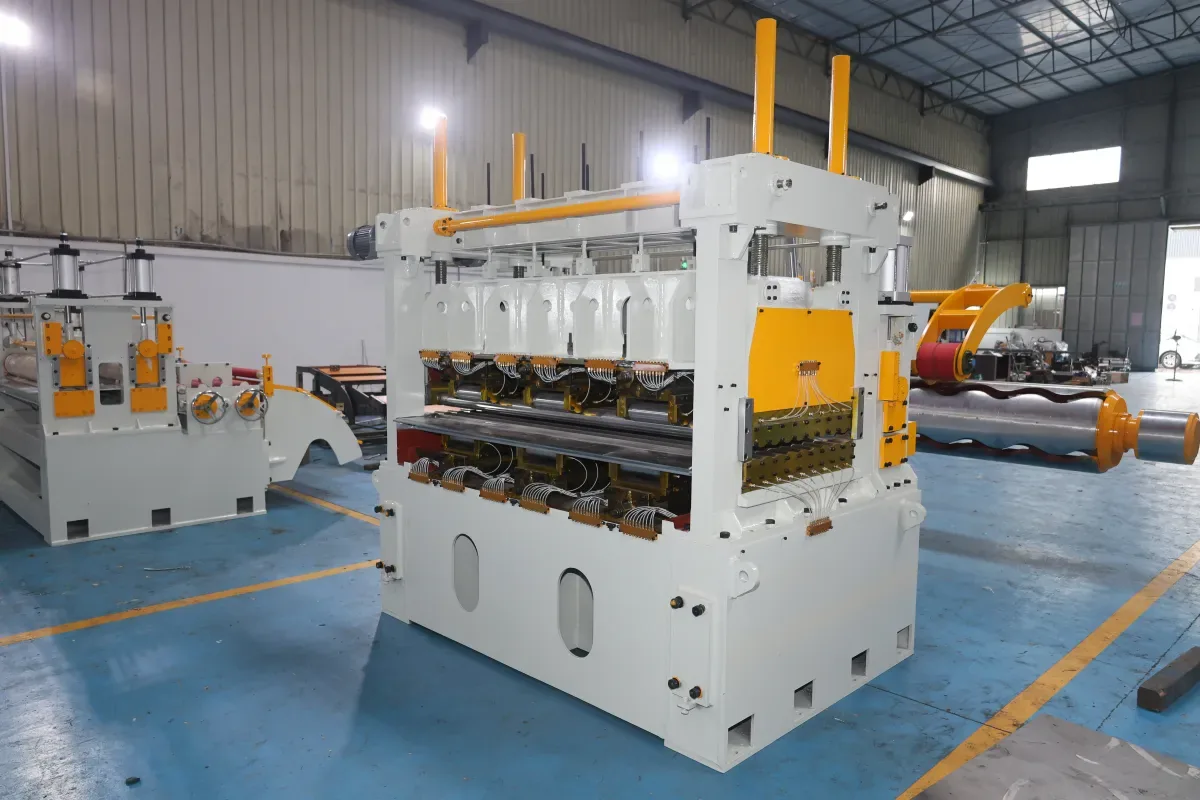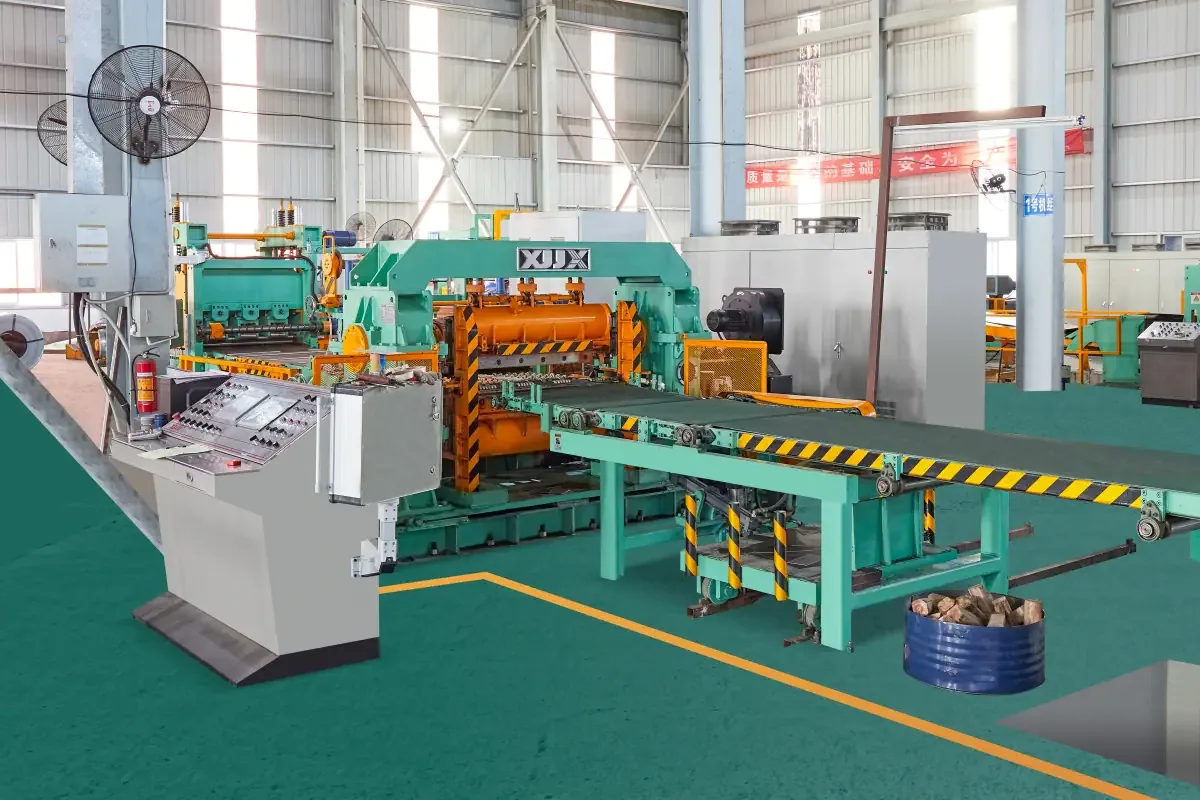
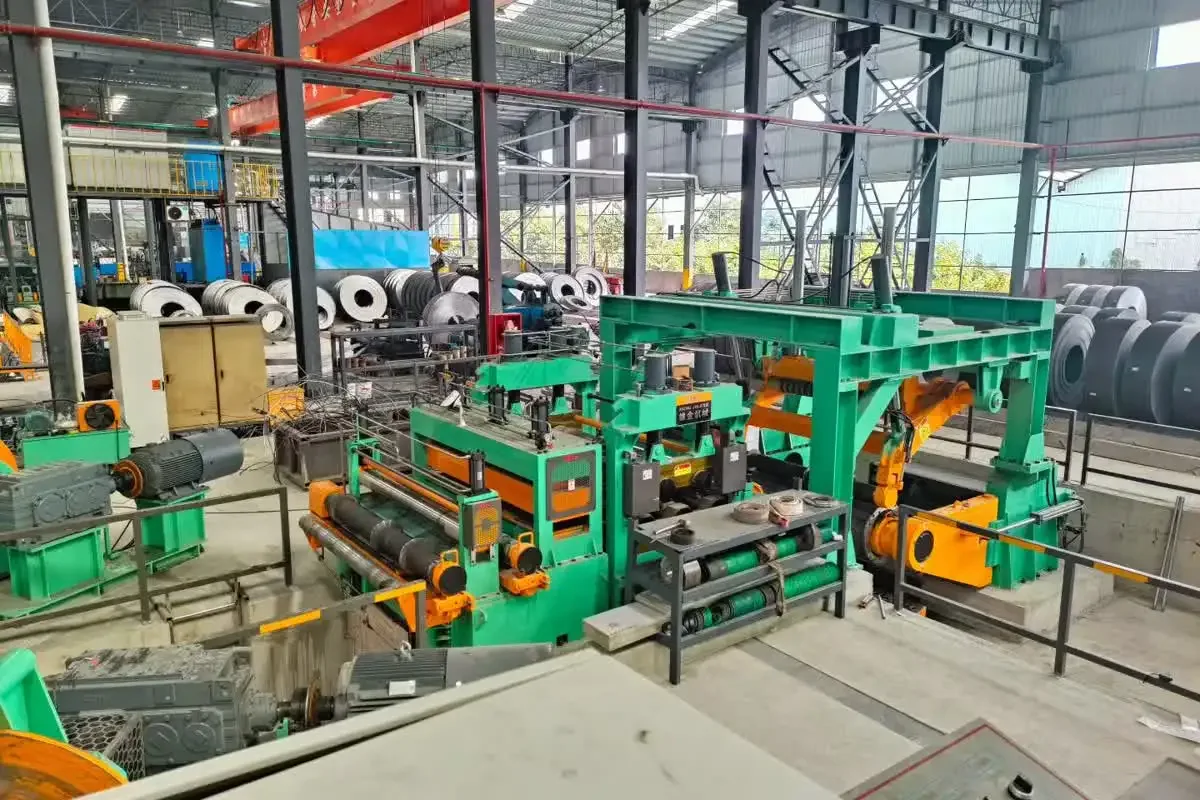
Sebuah slitting line dinilai lebih dari sekadar coil yang diolahnya. Bagi steel service center, produsen tahap berikutnya, atau produsen komponen, kualitas setiap tepi yang dipotong berdampak langsung pada tahap berikutnya. Tepi yang tajam dan terkendali mendukung pembentukan, pengelasan, pelapisan, stamping, dan transportasi yang aman. Sebaliknya, burr yang tidak stabil dapat menghasilkan keluhan yang muncul jauh setelah coil meninggalkan lini.
Itulah sebabnya kontrol burr pada slitting harus dipandang sebagai disiplin seluruh sistem lini, bukan sekadar perubahan set-up sederhana. Pisau pada kepala potong berada di pusat hasil; tetapi kondisi material, guiding strip, tegangan masuk dan keluar, recoiling, praktik perawatan, dan umpan balik inspeksi juga berkontribusi. Target yang tepat bukan hanya membuat burr kurang terlihat; melainkan mencapai kualitas tepi yang dapat diulang pada kecepatan produksi yang bermanfaat secara komersial untuk strip pembeli yang terverifikasi.
Mengapa kontrol burr adalah masalah bisnis
Burr adalah tepi terangkat atau sobek yang tertinggal saat sebuah strip dipisahkan. Ukuran dan bentuknya dapat bervariasi menurut kelas material, ketebalan, kekerasan, pelapisan, lebar, tipe potong, dan kondisi lini. Sekalipun burr kecil, inkonsistensi itu mahal: ia dapat membuat sebuah coil tidak dapat digunakan untuk proses presisi berikutnya, meningkatkan risiko penanganan, mempercepat keausan perkakas pembentukan, atau membutuhkan tahap deburring dan inspeksi tambahan.
Bagi service center, risiko komersial umumnya bersifat kumulatif. Potongan yang marginal bisa diterima pada satu pesanan, tetapi coil yang dipotong itu dapat menimbulkan masalah kemudian ketika di-roll-forming, di-stamping, dilas, atau digunakan dalam sistem feeding otomatis pelanggan. Itulah sebabnya pembeli membutuhkan ekspektasi kualitas tepi yang disepakati, bersama dengan toleransi lebar strip, camber, telescoping, dan perlindungan permukaan. Kontrol burr tidak menggantikan karakteristik ini; ia termasuk dalam diskusi kualitas yang sama.
Di XIONGJIN MACHINERY, sebuah proyek slitting harus dimulai dengan matriks material dan produk yang jelas. Diskusi teknis harus mendefinisikan kelas coil, rentang ketebalan, karakteristik tarik, lebar potong, persyaratan coil jadi, dan aplikasi berikutnya yang penting bagi pembeli. Kesesuaian pasti, penempatan pisau, dan konfigurasi lini harus divalidasi secara teknis untuk skenario operasi aktual.
Apa yang diungkapkan burr tentang proses pemotongan
Slitting putar (rotary slitting) adalah proses pemotongan yang terkendali. Pisau bundar atas dan bawah harus menggigit strip dengan hubungan yang tepat yang akan terlebih dahulu mendeformasi material secara plastis, lalu mematahkannya secara stabil dan dapat diprediksi. Ketika proses pemotongan seimbang, tepi umumnya menunjukkan kombinasi yang dapat diterima: tepi membulat, zona burnish, zona fraktur, dan burr yang terbatas. Ketika kondisi menyimpang, profil tepi berubah menjadi sinyal diagnostik yang bermanfaat.
Clearance pisau harus sesuai dengan material
Clearance pisau umumnya dibahas sebagai persentase ketebalan, tetapi aturan tetap tidak cukup untuk keputusan produksi. Kekuatan material, daktilitas, pelapisan, dan kondisi tepi yang dibutuhkan memengaruhi pengaturan aktual. Clearance yang bisa diterapkan untuk coil baja lunak bisa memberikan hasil yang berbeda pada material berkekuatan tinggi, stainless steel, atau ketebalan lain.
Clearance berlebihan dapat menyebabkan fraktur yang lebih tebal dan burr yang lebih besar. Clearance yang kurang dapat meningkatkan gaya potong, mempercepat keausan pisau, dan menciptakan pola kerusakan tepi yang lain. Jawabannya bukan mengejar satu angka untuk semua kondisi; melainkan mencatat pengaturan yang telah memberikan standar untuk keluarga material pembeli, memverifikasi hasilnya dengan inspeksi tepi, dan mengendalikan changeover untuk membangun kembali hubungan yang disetujui.
Kondisi pisau dan overlap layak mendapat perhatian yang sama
Ketajaman, geometri, runout (konsentrisitas), dan kondisi pemasangan pisau memengaruhi pemotongan sebesar clearance nominal. Tepi tajam yang aus atau rusak dapat meningkatkan beban potong dan membuat kualitas tepi lebih tidak konsisten dalam satu program potong. Overlap yang salah juga dapat mengubah garis potong. Dalam praktiknya, program perawatan harus mencakup kriteria inspeksi yang bermakna untuk produk — bukan hanya interval kalender.
Operator juga mendapat manfaat dari metode pelaporan yang jelas. Ketika pola tepi berubah, tim lini harus dapat membedakan apakah kemungkinan penyebabnya adalah kondisi pisau, kesalahan set-up, variabilitas material masuk, daya rekat strip, atau karakteristik tegangan. Mengganti pisau tanpa mengidentifikasi penyebabnya dapat menyembunyikan masalah teknologi yang berulang, alih-alih menyelesaikannya.
Kontrol burr adalah disiplin seluruh sistem
Kondisi coil, feeding, dan edge guiding
Slitting dimulai sebelum strip mencapai pisau. Coil yang lapisannya bergeser, tepinya rusak, tergulung buruk, memiliki bentuk sisa, dan feeding yang tidak konsisten dapat mempersulit pemotongan yang stabil. Modul masuk yang baik harus memungkinkan pemuatan coil yang aman dan feeding yang terkendali; sistem guiding membangun jalur strip yang konsisten. Jika strip bergerak lateral atau memasuki kepala dalam kondisi yang berubah, pengaturan pisau tidak dapat memberikan hasil yang sama di setiap lintasan.
Inilah alasan pembeli perlu meninjau seluruh aliran material, bukan hanya memilih satu kepala. Ringkasan Apa itu slitting line? yang diterbitkan adalah titik awal yang bermanfaat untuk memetakan fungsi-fungsi kunci dari pemuatan coil hingga recoiling. Untuk proyek yang membutuhkan konfigurasi lebih berat, halaman proyek slitting 1850 kepala potong ganda XIONGJIN yang terverifikasi menunjukkan diskusi konfigurasi spesifik proyek yang harus dilakukan pembeli dengan pemasok peralatan.
Tegangan dan recoiling menjaga hasil setelah pemotongan
Tepi strip tetap penting setelah keluar dari pisau. Tegangan yang kurang atau tidak stabil dapat menyebabkan strip menyimpang, mengendur, bergesekan dengan komponen lini, atau tergulung buruk. Tegangan berlebihan dapat menyebabkan serangkaian masalah lain, termasuk bekas, deformasi, atau tekanan yang tidak perlu pada material tipis dan sensitif. Strategi tegangan yang tepat bergantung pada material, ukuran strip, penempatan shim, persyaratan coil jadi, dan kapasitas lini yang dipilih.
Itulah sebabnya dalam arti praktis kualitas recoiling adalah bagian dari kontrol burr. Tepi yang bersih yang kemudian rusak oleh penanganan strip yang tidak stabil berubah menjadi masalah kualitas bagi pembeli. Shim, peralatan tegangan, penanganan scrap, dan kontrol recoiler harus ditinjau sebagai sistem yang terhubung. Misalnya, halaman proyek terverifikasi slitting 1850 kepala potong ganda dengan sistem tegangan sabuk dapat membantu pembeli bertanya tentang penempatan tegangan dan penanganan material; tetapi pemilihan peralatan akhir harus divalidasi terhadap proses yang dibutuhkan.
Proses penerimaan dan perawatan yang praktis
Kualitas tepi yang andal dibangun dengan umpan balik yang disiplin. Selama penerimaan, pembeli dan pemasok harus menyepakati bagaimana coil representatif akan dipilih, lebar potong apa yang akan dievaluasi, bagaimana sampel tepi akan diinspeksi, dan kondisi produksi apa yang akan dicatat. Ini menciptakan garis dasar, alih-alih menyerahkan penerimaan pada penilaian visual satu kali.
Dalam produksi reguler, rencana kendali yang bermanfaat umumnya mencakup aksi-aksi berikut:
- Dokumentasikan perkakas, clearance, overlap, dan penempatan shim untuk pekerjaan yang telah memberikan standar.
- Inspeksi coil pertama setelah set-up atau penggantian perkakas, lalu ambil sampel berkala sesuai material dan risiko kualitas.
- Catat observasi coil masuk, termasuk tepi rusak, masalah bentuk, atau kondisi permukaan abnormal.
- Pantau daya rekat strip, respons tegangan, dan penggulungan coil jadi, alih-alih hanya menginspeksi kepala.
- Lacak tren masalah tepi berulang menurut keluarga material dan tipe potong untuk perawatan berbasis bukti.
Nilai proses ini adalah kecepatan sekaligus kualitas. Ketika tim dapat menghubungkan kondisi tepi yang terlihat dengan pengaturan yang tercatat dan karakteristik lini, akar masalah yang sebenarnya dapat dikoreksi lebih cepat. Ini mengurangi coil percobaan, meningkatkan keterulangan set-up, dan memberi tim penjualan fondasi yang lebih andal untuk mendiskusikan kualitas tepi dengan pelanggan.
Bagaimana pembeli harus menentukan slitting line
Pembeli terkadang meminta kecepatan target atau berat coil maksimum sebelum mendefinisikan kualitas produk yang harus dilindungi lini. Masukan ini penting, tetapi harus disertai ringkasan aplikasi yang lengkap. Permintaan penawaran yang baik mencakup tipe material, rentang ketebalan dan lebar, berat coil, rentang kekuatan tarik jika diketahui, lebar potong minimum dan maksimum, jumlah strip, ekspektasi kualitas tepi, persyaratan recoiling, kebutuhan otomasi, dan aplikasi berikutnya.
Bermanfaat untuk mendefinisikan tidak hanya pekerjaan rata-rata, tetapi juga pekerjaan yang sulit. Lini yang akan mengolah campuran baja karbon, stainless, coil berlapis, atau material berkekuatan tinggi bisa membutuhkan perkakas dan strategi operasi yang berbeda di seluruh rentang. Pembeli harus bertanya bagaimana changeover, kontrol tegangan, penanganan scrap, dan kendali kualitas direncanakan untuk kondisi ini; dan tidak mengasumsikan bahwa konfigurasi yang cocok untuk satu ketebalan atau paduan akan otomatis cocok untuk setiap pesanan di masa depan.
XIONGJIN MACHINERY dapat menggunakan informasi ini untuk mengembangkan diskusi teknis seputar kepala yang tepat, peralatan bantu, kendali, dan penempatan penanganan material. Hasil terbaik adalah konfigurasi terverifikasi yang menghubungkan masukan material, target tepi potong, persyaratan coil jadi, dan praktik operasi yang berkelanjutan — bukan parameter menonjol yang dipilih secara terisolasi.
Kesimpulan
Kontrol burr pada slitting adalah ukuran praktis seberapa baik sebuah lini pengolahan coil ditentukan, dirawat, dan dioperasikan. Clearance pisau dan kondisi pisau itu esensial, tetapi keduanya bekerja di dalam proses yang lebih besar yang mencakup kondisi coil, feeding, daya rekat, tegangan, recoiling, inspeksi, dan umpan balik perawatan. Service center yang mengelola faktor-faktor ini bersama-sama berada pada posisi yang lebih baik untuk menjaga kualitas tepi sambil mempertahankan produksi yang andal.
Untuk proyek slitting line baru, langkah berikutnya yang efektif adalah mendefinisikan persyaratan material dan kualitas tepi yang sebenarnya, lalu meninjaunya dengan pemasok peralatan sebelum konfigurasi ditutup. Pendekatan ini memfokuskan diskusi pada kebutuhan teknologi yang terverifikasi dan membantu mengubah observasi burr yang sederhana menjadi keputusan teknis yang bermanfaat.