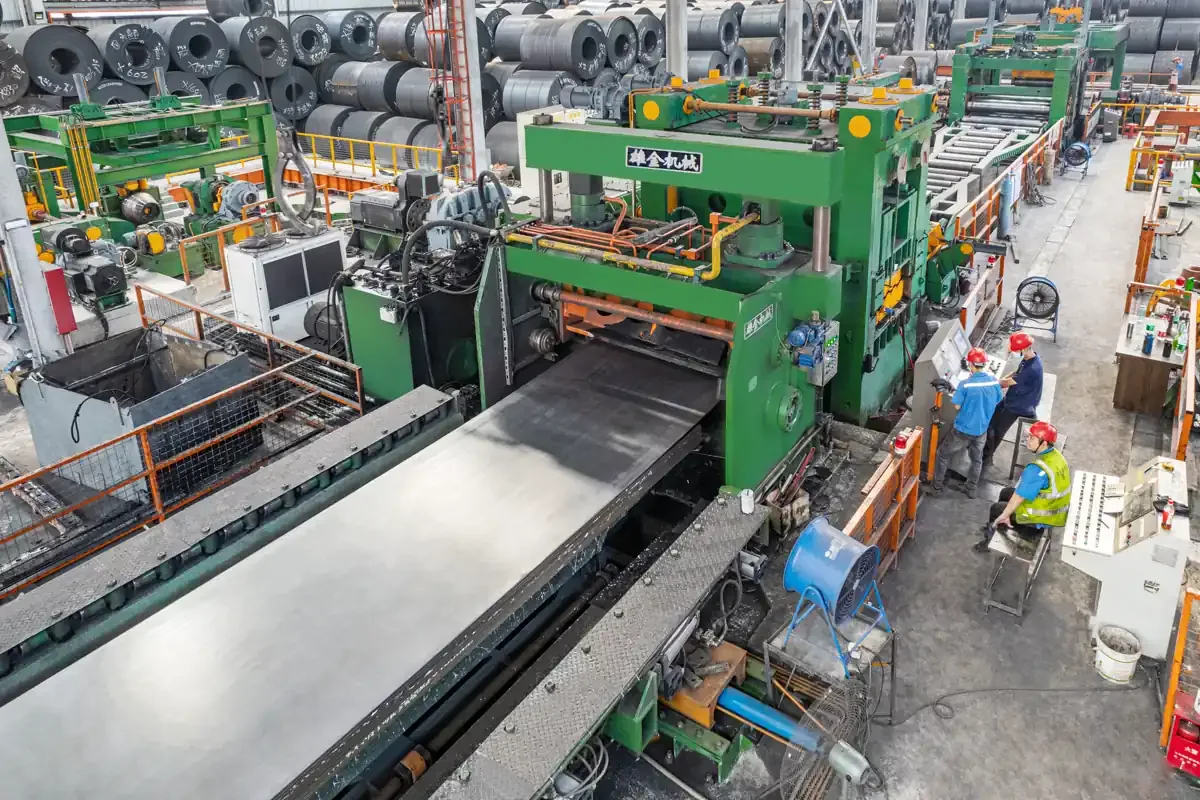
Bagi pengolah coil, coil baja 20 mm bukanlah versi lebih tebal dari lembaran biasa. Cut-to-length line pelat tebal yang andal harus membuka coil, mengoreksi, mengukur, memotong, dan menumpuk material berat tanpa kehilangan kendali atas derajat kerataan, akurasi panjang, dan kualitas permukaan. Lini yang tepat dipilih berdasarkan seluruh rentang proses — bukan hanya ketebalan nominal. Kelas baja, batas luluh, lebar, berat coil, diameter dalam dan luar, panjang lembaran yang dibutuhkan, dan pengolahan berikutnya harus diverifikasi sebelum peralatan ditentukan.
Mengapa pengolahan coil tebal membutuhkan pendekatan berbeda
Coil hot-rolled tebal dapat membawa lengkungan coil (coil set), crossbow, edge wave, dan tegangan sisa yang tidak terdistribusi merata sepanjang panjangnya. Ketika strip dipotong menjadi lembaran, tegangan ini dapat muncul sebagai tekukan atau deformasi lokal selama pengelasan, pembentukan, pemesinan, atau pemotongan termal. Lembaran yang terlihat baik di atas konveyor masih bisa bergerak atau melengkung pada pengolahan berikutnya.
Ketebalan memperbesar dampak setiap keputusan mekanik. Kesalahan clearance kecil, dukungan yang tidak memadai, atau tegangan masuk yang tidak stabil dapat memengaruhi seluruh lebar. Untuk material 20 mm, pertanyaannya bukan apakah lini dapat memindahkan coil; melainkan apakah ia dapat menciptakan deformasi terkendali yang dapat diulang sambil melindungi roll, rangka, hidrolik, shear, dan permukaan material secara bersamaan.
Cara kerja cut-to-length line dan leveler pelat tebal
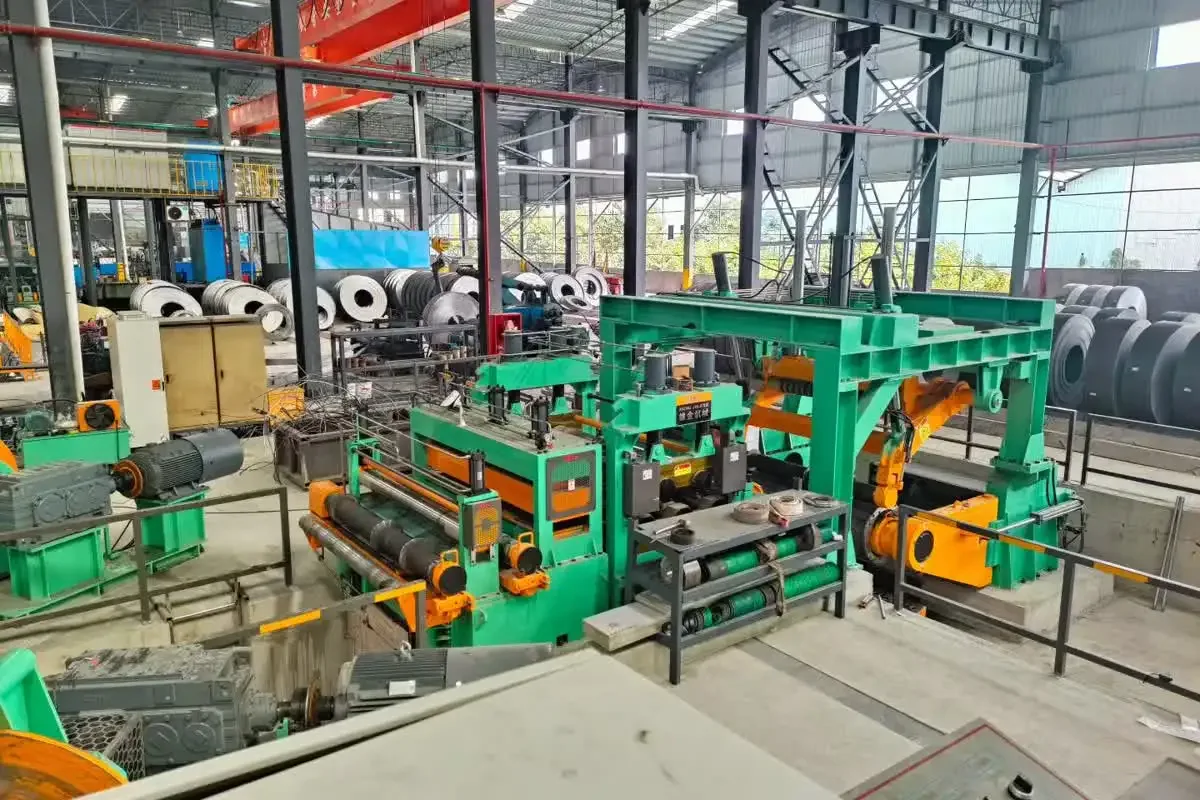
Proses dimulai di area transportasi coil. Coil car berkapasitas tinggi, mandrel, uncoiler, dan sistem penahan harus mendukung coil dengan aman dan mengumpankannya ke lini tanpa gerakan tak terkendali. Pinch roll dan guiding masuk membangun jalur strip yang stabil. Pemposisian coil di tengah sangat kritis, karena eksentrisitas di masuk dapat berubah menjadi camber, beban tidak merata di tepi, atau masalah panjang potong di kemudian hari.
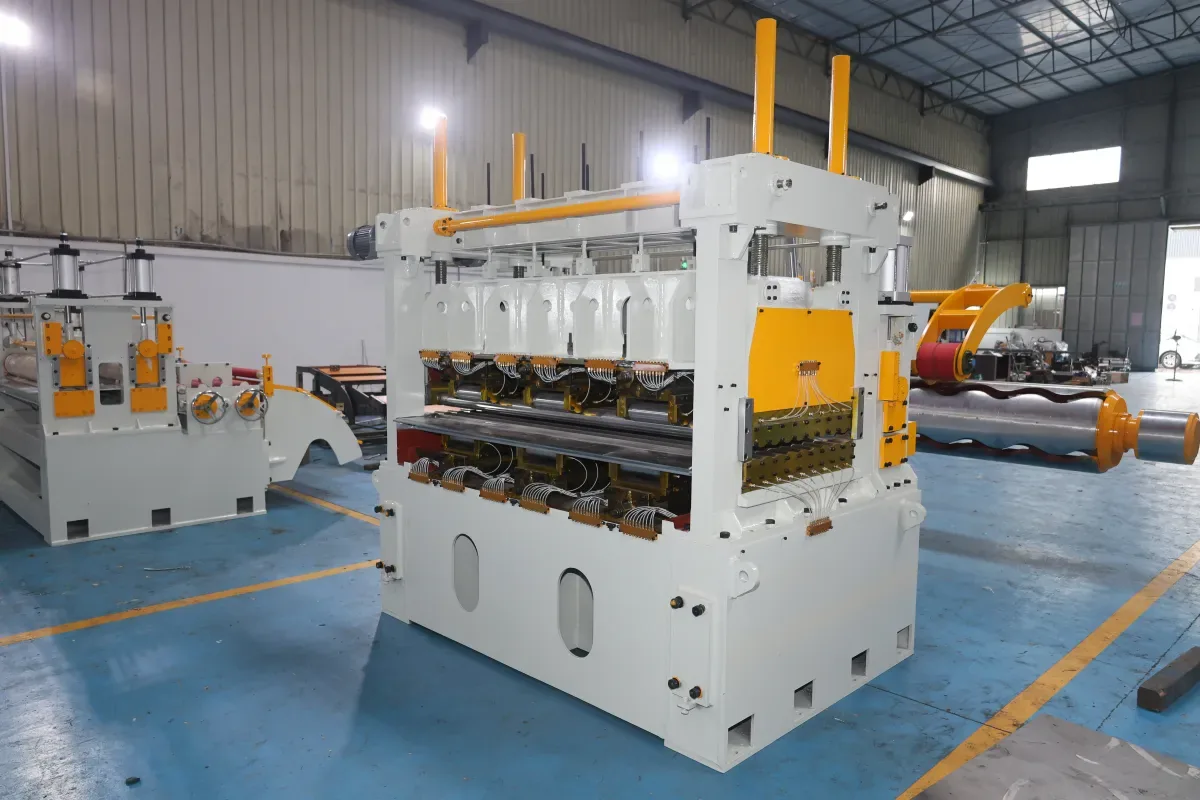
Leveler adalah tahap sentral. Leveler multi-roll membengkokkan strip secara bergantian di atas dan di bawah batas luluh untuk mengurangi lengkungan coil dan cacat bentuk. Pada pengolahan pelat tebal, leveler membutuhkan dukungan roll yang memadai, kekakuan rangka, penyetelan hidrolik, dan metode set-up yang mencerminkan kelas dan ketebalan material aktual. Targetnya bukan tekanan maksimum; melainkan deformasi plastis yang homogen di seluruh lebar dan memanjang dengan bentuk keluaran yang terkendali dan tegangan sisa yang dapat diterima.
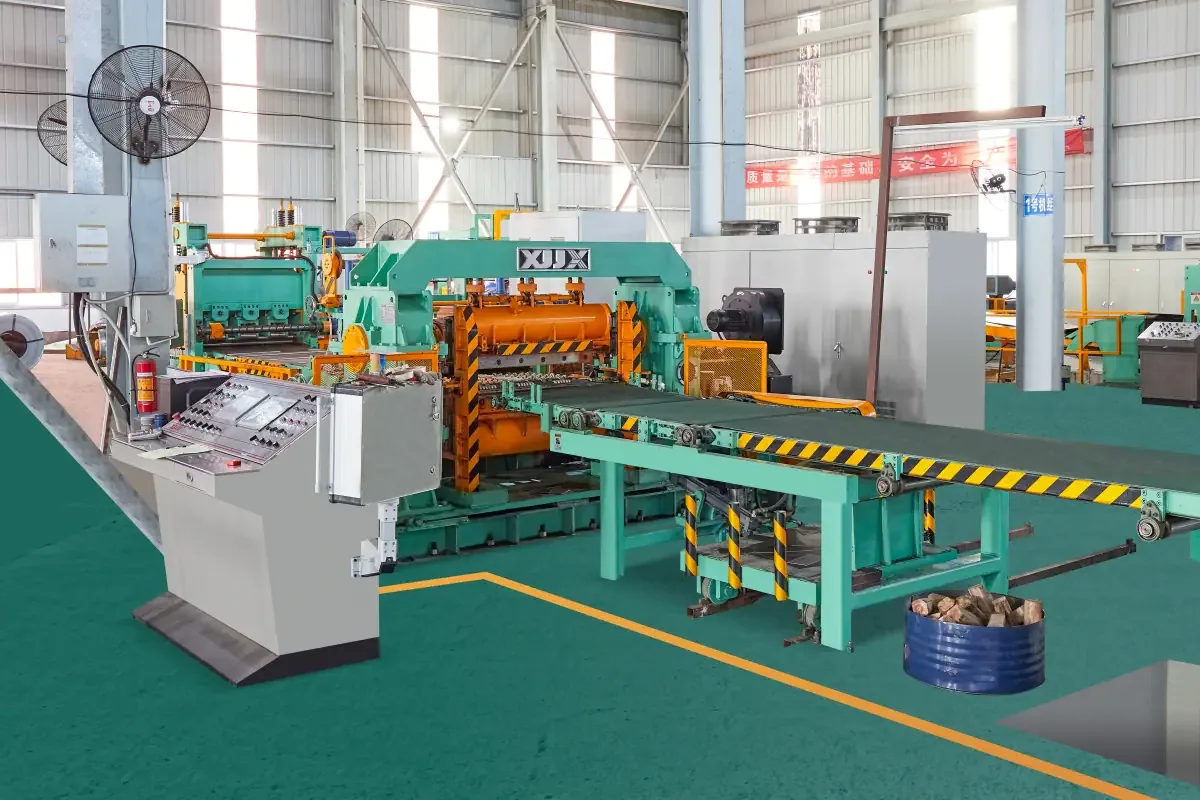
Setelah leveler, zona pengukuran dan pemotongan mengubah strip kontinu menjadi lembaran komersial. Tergantung pada panjang yang dibutuhkan, tempo produksi, dan karakteristik material, lini dapat menggunakan stop-cut shear, tracking shear, atau tata letak pemotongan lain yang dirancang. Akurasi feeding, clearance shear, kondisi pisau, dan sinkronisasi antara sistem pengukuran dan shear memengaruhi tepi jadi. Konveyor, squaring, dan stacker kemudian harus mengelola volume lembaran tanpa merusak tepi dan tanpa membiarkan pergeseran.
Faktor teknis yang menentukan kinerja lini
- Gaya dan kekakuan struktural. Pertimbangkan ketebalan, lebar, batas luluh, diameter roll, tekanan leveler, dan gaya yang diperkirakan. Nilai daya nominal yang tinggi tidak cukup jika rangka, roll, atau hidrolik berdeformasi di bawah beban.
- Tegangan dan guiding yang stabil. Rem uncoiler, tekanan pinch roll, edge guiding, dan kontrol tegangan harus dikoordinasikan agar strip tidak melengkung, menyimpang, dan tergores.
- Pemilihan shear dan kualitas tepi. Clearance pisau, kekakuan shear, kondisi pisau, dan waktu pemotongan harus divalidasi dengan material representatif, bukan diasumsikan dari nilai katalog.
- Pengukuran dan otomasi. Encoder, pengukuran panjang, manajemen resep, dan interlock memberi lini keterulangan dan memungkinkan changeover yang aman saat ketebalan atau kelas berubah.
- Penanganan dan perawatan. Coil car, meja transfer, stacker, penanganan scrap, dan titik angkat harus didimensikan sesuai berat aktual. Penggantian roll dan akses ke hidrolik memengaruhi uptime sepanjang masa pakai.
Pertimbangan menurut material
Baja hot-rolled dapat membawa scale, batas luluh yang bervariasi, dan tegangan sisa yang tidak terdistribusi merata. Kelas berkekuatan tinggi bisa membutuhkan gaya pembentukan yang lebih besar dan kondisi operasi yang lebih hati-hati. Stainless, titanium, dan tembaga berperilaku berbeda dalam springback, gesekan, sensitivitas permukaan, dan work hardening. Lini untuk beberapa keluarga material harus dirancang di atas rentang kelas yang terdokumentasi dan metode changeover yang jelas. Jangan mengasumsikan satu pengaturan akan memberikan hasil yang sama pada setiap material.
Proyek-proyek XIONGJIN yang diterbitkan — proyek cut-to-length line 1850 mm dan proyek flying shear 1650 — menunjukkan bagaimana lebar, rentang ketebalan, dan metode pemotongan diperlakukan sebagai masukan spesifik proyek. Untuk aplikasi slitting pelat tebal, proyek slitting pelat tebal 2000 mm menawarkan titik referensi lain. Ini adalah contoh-contoh peralatan individual; bukan parameter umum untuk setiap aplikasi baja 20 mm.
Cara pembeli menentukan lini 20 mm
Mulai dari matriks material: ketebalan minimum dan maksimum, lebar, kelas, batas luluh, berat coil, dimensi coil, kondisi permukaan, dan bauran produk bulanan yang direncanakan. Tambahkan panjang lembaran jadi, toleransi lebar, target kerataan, persyaratan tepi potong, metode penumpukan, kecepatan lini, serta kondisi crane, lantai, dan listrik yang tersedia. Minta pemasok memvalidasi perhitungan gaya, desain roll dan rangka, kapasitas shear, filosofi kontrol, fungsi keselamatan, dan prosedur pengujian dengan material representatif.
Uji sampel berharga ketika lini akan bergantian antara coil hot-rolled berat dan produk yang lebih tipis atau berkekuatan tinggi. Uji dapat menunjukkan apakah strategi leveler yang diusulkan mengendalikan derajat kerataan tanpa meninggalkan bekas berlebihan, apakah shear mencapai tepi yang dibutuhkan, dan apakah stacker menangani lembaran jadi dengan andal. Penerapan pasti dari setiap konfigurasi 20 mm tetap bergantung pada validasi material dan desain lini.
Kesimpulan
Cut-to-length line dan leveler pelat tebal adalah sistem terkoordinasi dari transportasi coil, deformasi terkendali, pengukuran, pemotongan, penumpukan, dan otomasi. Untuk coil baja 20 mm, keputusan pembelian yang paling kokoh didasarkan pada seluruh rentang proses dan bukti pengujian, bukan hanya label ketebalan. Penentuan yang cermat membantu service center memproduksi lembaran yang lebih rata dan homogen sambil melindungi peralatan, operator, dan efisiensi tahap berikutnya.